
Eklemeli İmalatla Kalıp Üretimi:
Konformal Soğutma, Malzeme Seçimi ve Ardıl İşlem Zinciri
ÖZ
Toz yataklı lazer ergitme (Laser Powder Bed Fusion, LPBF) ile üretilen konformal soğutma kanallı kalıp elemanları, plastik şekillendirme proseslerinde çevrim süresini kısaltmanın endüstriyel olarak doğrulanmış yöntemlerinden biridir. Literatürde rapor edilen çevrim süresi kazanımları, tasarımın sayısal analizle desteklenip desteklenmemesine bağlı olarak %6 ile %70 arasında geniş bir bantta dağılmaktadır [12–16]. Bu çalışmada kazanımın yalnızca ekipman kabiliyetine değil; malzeme seçimine, tasarım metodolojisine ve özellikle ardıl işlem zincirinin sıralamasına bağlı olduğu, hem literatür sentezi hem de tarafımızca yürütülen deneysel çalışmaların bulguları üzerinden tartışılmaktadır. Yazıda ayrıca, kalıp yüzeyinin ardıl işlem öncesi durumunun ve işlem adımlarının sıralamasının sonuç üzerindeki belirleyici etkisi ele alınmaktadır.
1 – Giriş ve problem tanımı
Enjeksiyon kalıplama çevriminde soğuma fazının toplam çevrim süresi içindeki payı sektör kaynaklarında %60–80 aralığında verilmekte ve bu faz iyileştirme potansiyeli en yüksek proses adımı olarak nitelenmektedir [23]. Geleneksel imalat yöntemleriyle açılan doğrusal soğutma kanalları (gun-drilled channels), kavite geometrisinin eğriliğini takip edemediğinden derin çekirdek bölgelerinde ve ince kesitlerde yeterli ısı çekimi sağlayamaz. Bunun sonucunda kalıp yüzeyinde homojen olmayan bir sıcaklık alanı oluşur; çevrim süresi en yavaş soğuyan bölge tarafından belirlenir ve artık termal gerilmeler ile bunlara bağlı çarpılma (warpage) ortaya çıkar.
Eklemeli imalat, kanal topolojisini geometriye uyumlu hâle getirerek (konformal soğutma) bu kısıtı ortadan kaldırır. Metal eklemeli imalatın kalıp uygulamalarındaki temel değer önerisi — geleneksel işleme ile üretilemeyen iç kafes yapıları ve uyumlu soğutma kanalları — kurumsal teknik dokümantasyonumuzda da bu şekilde tanımlanmıştır [3].
Ancak endüstriyel uygulamada karşılaşılan temel güçlük kanal geometrisinin tasarımı değildir. Güçlük; kanalın imal edilebilmesi, kanal iç yüzeyinin ısı transferi ve basınç kaybı açısından kabul edilebilir kalitede olması, kalıp yüzeyinin servis şartlarına uygun sertliğe ve aşınma direncine getirilmesi ve tüm bu adımların tekrarlanabilir bir zincir hâlinde kurulabilmesidir. Nitekim metal eklemeli imalat teknolojilerinin değerlendirilmesinde yorulma dayanımı, termal gerilmeler, porozite ve sıcaklık dağılımı gibi parametrelerin katalog verilerinin ötesinde ele alınması gerektiği, daha önceki teknik değerlendirmelerimizde de vurgulanmıştır [2].
Bu yazının amacı söz konusu zinciri üç karar başlığı altında ele almaktır: (i) ekipman sınıfı, (ii) malzeme, (iii) ardıl işlem sıralaması.
2 – Konformal soğutmanın etkinliği: literatür sentezi
Aşağıdaki derlemede yalnızca hakemli akademik yayınlar ve bağımsız sektör yayınları kaynak olarak kullanılmıştır.
| Çalışma / vaka | Yöntem | Rapor edilen sonuç | Kaynak (sınıf) |
|---|---|---|---|
| EVCO Plastics vakası | LPBF insert (maraging çelik) | Soğuma süresi 20 s → 5 s; toplam çevrim 40 s → 16 s; yatırımın 8 ay içinde geri dönüşü | [24] bağımsız sektör yayını |
| Kalıp üreticisi vakası (DMLS insert) | DMLS insert | Yüzey sıcaklık farkı 132 °C → 18 °C; çevrim 60 s → 40 s; üretkenlikte %30 artış | [24] bağımsız sektör yayını |
| Shaikh vd. | Moldflow tabanlı MGCCC simülasyonu | Soğuma süresinde %32,1; çarpılmada %9,86 azalma | [15] hakemli |
| Coelho vd. | Eklemeli imalatla üretilmiş konformal kanal | Soğuma süresinde %30–40; genel çevrimde %6–70 bandında değişken kazanım | [16] hakemli |
| TPMS tabanlı soğutma çalışması | PBF, TPMS hücre | Soğuma 25 s → 15 s | [13] hakemli |
| Karmaşık ince kesitli parça (endüstriyel vaka) | Konformal kanal | Çevrimde 175,1 s azalma; sıcaklık gradyanında %78,5, artık gerilmede %81,88, çarpılmada %90,5 azalma | [14] hakemli |
Enjeksiyon dışı proseslerde de benzer bulgular mevcuttur. Andronov vd. yaklaşık 270 × 270 × 200 mm boyutlarında konformal soğutmalı bir sürgü (slider) elemanını LPBF ile üretip yüksek basınçlı döküm koşullarında seri üretime almıştır [10]. Sıcak şekillendirme (hot stamping) kalıplarında konformal kanallı insertlerin geleneksel kanallı muadillerine göre belirgin biçimde daha hızlı soğuduğu rapor edilmiştir [11]. Yüksek basınçlı dökümde konformal kanal geometrisinin sayısal optimizasyonu ile gerilme yoğunlaşmasının ve kanal duvarı çatlağı riskinin azaltılabildiği gösterilmiştir [12].
Değerlendirme. Bu veri kümesinden çıkarılabilecek en sağlam sonuç, kazanımın büyüklüğünün ekipmandan çok tasarım–doğrulama pratiğine bağlı olduğudur. Sektör derlemelerinde, akış ve termal analiz yapılmaksızın yürütülen uygulamaların %10 bandında kaldığı, sayısal olarak optimize edilen uygulamaların %40 üzerine çıktığı belirtilmektedir [24]. Ekipman kazanımı olanaklı kılar; kazanımın büyüklüğünü kanal topolojisinin sayısal analizle optimize edilip edilmediği belirler.
3 – Ekipman gereksinimleri ve kalıp segmentine yönelik sistemler
Kalıp elemanları, LPBF pazarındaki tipik havacılık uygulamalarından üç açıdan farklılaşır:
Ergitilen malzeme hacmi yüksektir. Çekirdek/maça insertleri masif parçalardır; üretkenlik doğrudan birim maliyeti belirler. Bu nedenle çoklu lazer mimarisi kalıp segmentinde ekonomik bir zorunluluktur.
Malzeme takım çeliğidir. Maraging 1.2709 (18Ni300) ve martenzitik paslanmaz çelikler, alüminyum ve titanyum alaşımlarından farklı parametre setleri gerektirir. Yüksek karbonlu sıcak iş çelikleri LPBF’de katılaşma çatlağına yatkındır [17].
Geleneksel altyapıya bağlanması gerekir. Endüstriyel pratikte tercih edilen çözüm çoğunlukla hibrittir: işlenmiş taban üzerine eklemeli üst yapı. Toz yataklı ergitme mevcut taban üzerine yeni fonksiyon eklemek için, doğrudan enerji biriktirme (DED) ise aşınmış kalıp onarımı için uygundur [25].
Bu gereksinimler kalıp için ayrı bir ekipman sınıfını gerektirir. BLT (Bright Laser Technologies), bu segmenti ayrı bir uygulama kategorisiyle hedefleyen üreticilerden biridir: kurumsal ürün kataloğunda Mold / Tool Making ayrı bir uygulama alanı olarak tanımlanır ve bu alana atanan sistemler ayrıca listelenir [8]. BTech Grup ile BLT arasındaki iş ortaklığı 2022 yılında kurulmuştur [5].
Aşağıdaki tablo, üreticinin güncel kurumsal ürün kataloğunda Mold kategorisine atadığı sistemleri içerir; rakip üretici veya rakip distribütör kaynağı kullanılmamıştır.
| Model | Baskı hacmi | Lazer konfigürasyonu | Kalıp açısından ilgili özellikler |
|---|---|---|---|
| BLT-A160 | 160 × 160 × 200 mm | 500 W; 500 W × 2 | Küçük insert ve parça bazlı üretim; seri küçük parça platformu |
| BLT-A300 / A320 | ≈ 250 × 250 mm taban | 1–2 × 500 W | Kalıp endüstrisine yönelik konumlandırma; takım çeliği ve bakır alaşımları; otomatik aşılama (automatic grafting) |
| BLT-S400 | 400 × 250 × 400 mm | 500 W × 2; 500 W × 3 | Takım çeliği ve bakır alaşımı desteği; orta boy insert ve gövdelerde seri üretim yönelimi |
| BLT-S450 | 450 × 450 × 500 mm | 500 W × 4 / × 6 / × 8 | Büyük insert, kalıp gövdesi ve çoklu parça yerleşimi |
Daha büyük kalıp gövdeleri veya karma üretim ihtiyaçları için üreticinin S-serisi 600 mm ve üzeri formatlara (S600, S615, S800, S815 ve üstü) kadar genişlemektedir; bu sistemler kalıp kategorisinde değil, havacılık ve otomotiv gibi büyük format uygulamalarında konumlandırılmaktadır [8, 9].
Veri notu. Katman kalınlığı ve üretkenlik değerleri parça geometrisine, malzemeye ve kullanılan parametre setine bağlı olduğu için tabloya alınmamıştır [8].
Kalıp uygulamaları açısından iki özellik ayrıca önemlidir:
Otomatik aşılama (automatic grafting). İşlenmiş geleneksel taban üzerine eklemeli üst yapı ekleme ve aşınmış kalıp onarımı imkânı [8]. Hibrit kalıp ekonomisinin dayanağı budur; büyük formatlı hibrit takım uygulamalarında geleneksel muadiline göre kayda değer maliyet avantajı bağımsız sektör yayınlarında rapor edilmiştir [26].
Açık parametre (open parameter) yaklaşımı. Proses parametrelerinin kullanıcı tarafından düzenlenebilmesi, takım çeliğinde kendi reçetesini geliştirecek kuruluşlar için kapalı ekosistemlere göre belirleyici bir farktır. Bu, ardıl işlem zincirini kendi laboratuvarında kuran kuruluşlar için ön koşul niteliğindedir (bkz. Bölüm 5–6).
Açık parametreli bir sistemin değeri, o parametreleri kullanacak mühendislik desteğiyle birlikte ortaya çıkar. BLT sistemleri Türkiye’de BTech tarafından sunulmakta; kurulum sonrası uygulama mühendisliği, malzeme–parametre eşleştirmesi ve proses geliştirme desteği aynı grup bünyesindeki Addpark mühendisleri tarafından verilmektedir. Bu ekip aynı teknolojiye üretim ortamında hâkimdir ve bu yazıdaki ardıl işlem çalışmalarını yürütmektedir.
Sınırlama beyanı. BLT’nin kamuya açık kalıp vaka çalışmalarında çevrim süresi, soğuma süresi veya kalıp ömrü gibi performans göstergeleri yayınlanmamaktadır; yayınlanan veriler parça boyutu, kütle ve baskı süresi düzeyindedir [8]. Bölüm 2’de derlenen kazanım değerleri başka sistemlerde ölçülmüş vakalara aittir. Bu nedenle ekipman seçimi ile performans kazanımı arasında nedensel bir eşitlik kurulmamalıdır.
4 – Malzeme seçimi
| Malzeme | Seçim gerekçesi | Kısıtları | Kaynak |
|---|---|---|---|
| 18Ni300 / 1.2709 maraging çelik | Yaşlandırma sonrası yaklaşık 50 HRC bandı, yüksek kırılma tokluğu; düşük karbon içeriği nedeniyle LPBF’de çatlama eğilimi düşük; tek kademeli yaşlandırma rotası | Korozyon direnci sınırlı; hadde muadilinin temini kısıtlı ve maliyetli | [17,18,19] |
| AISI 420 (1.4021) martenzitik paslanmaz | Yüksek sertlik, yüksek korozyon direnci, iyi parlatılabilirlik | LPBF ile üretimine ilişkin literatür sınırlı; toz tedarik zinciri dar; yüksek soğuma hızları kırılgan mikroyapı üretebilir | [6,7] kurum içi ölçüm |
| AlSi10Mg | Yüksek ısıl iletkenlik, düşük termal atalet, düşük yoğunluk — hava soğutmalı sıcak kalıplarda birincil tercih | Akma dayanımı ≈ 240 MPa; yapısal tasarımda belirleyici kısıt | [7] kurum içi ölçüm |
| CuCrZr | Sıcak nokta bölgelerinde yerel soğutma için çok yüksek ısıl ve elektriksel iletkenlik | Yakın kızılaltı bölgede yüksek optik yansıma; yeşil lazer veya yeniden ergitme (remelting) stratejisi gerekir | [20,21,22] |
H13 (1.2344), geleneksel kalıpçılıkta yaygın kullanılan sıcak iş çeliği olmakla birlikte, karbon içeriğinin maraging 1.2709’a kıyasla yaklaşık bir mertebe yüksek olması nedeniyle LPBF’de çatlama riski taşır ve bu yöntemle sınırlı ölçüde işlenir [17].
Kalıp tozu değerlendirmesinde bakılması gereken yedi eksen
Kalıp uygulamalarında toz seçimi tek bir özellik (çoğu zaman sertlik) üzerinden yapılır ve bu, sonradan ortaya çıkan sorunların önemli bir kısmının kaynağıdır. Endüstriyel pratikte bir kalıp tozunun değerlendirilmesi gereken eksenler şunlardır:
| Eksen | Neden kritik | Hangi başarısızlıkla ilişkili |
|---|---|---|
| Sertlik (HRC) | Aşınma direnci ve yüzey ömrü | Erken aşınma, kısa kalıp ömrü |
| Çekme dayanımı | Enjeksiyon/kapama basıncı altında dayanım | Deformasyon, çökme |
| Darbe tokluğu (ISO-V) | Çatlak başlangıcı ve ilerlemesine direnç | Çatlama — en pahalı başarısızlık |
| Isıl iletkenlik | Isının çekilme hızı | Yetersiz soğutma, uzun çevrim |
| Kopma uzaması | Süneklik; gevrek kırılmadan kaçınma | Ani kırılma |
| Parlatılabilirlik | Kalıp yüzeyinin ulaşabileceği SPI sınıfı | Yüzey kalitesi reddi |
| Aşılanabilirlik (graftability) | Hangi geleneksel kalıp çeliği tabanına kaynaklanabildiği | Hibrit üretimde arayüz ayrılması |
Son iki eksen sektörde en az konuşulan ama pratikte en belirleyici olanlardır.
Eksenler arasında öncelik sırası vardır. Darbe tokluğu, yüzey özelliklerinden sonra gelir — yüzey ne kadar sorunsuzsa darbe tokluğu ihtiyacı o kadar arka plana düşer, çünkü çatlama çoğu zaman yüzeyden başlar. Pratikte sertlik genellikle birinci sıradaki gereksinim olur.
Aşılanabilirlik, hibrit kalıp üretiminin bütün ekonomisini belirler. Kalıp elemanının tamamını eklemeli imalatla üretmek çoğu zaman gereksiz ve pahalıdır; ekonomik çözüm, geleneksel işlenmiş bir taban üzerine yalnızca konformal soğutmalı üst yapıyı eklemektir. Ancak bunun çalışması için eklemeli imalat tozunun taban çeliğiyle metalurjik olarak uyumlu olması gerekir. Endüstriyel toz veri sayfalarında bu nedenle her toz için hangi geleneksel çelik tabanına aşılanabildiği ayrı bir özellik olarak belirtilir; sıcak iş çeliği ailesine aşılanabilen tozlarla korozyon dirençli kalıp çeliği ailesine aşılanabilen tozlar farklıdır. Taban çeliği ile toz uyumsuzsa arayüzde sertlik geçişi kırılır, ısıl işlem sonrası gerilme birikir ve arayüz servis sırasında ayrılır.
Yüksek ısıl iletkenlikli kalıp çelikleri ise ayrı bir kategoridir. Standart takım çeliklerinin ısıl iletkenliği 20–30 W/m·K bandındayken, bu amaçla geliştirilen martenzitik paslanmaz kalıp çeliklerinde 80 W/m·K mertebesine çıkılabilmektedir. Bu, kanal geometrisini değiştirmeden ısı çekiminin artırılması anlamına gelir ve kanalın fiziksel olarak yaklaştırılamadığı sıcak nokta bölgelerinde tek çözüm olabilir. Ödünleşim beklenen yöndedir: iletkenliği artıran mikroyapı, tokluğu düşürür.
Değerlendirme yaklaşımı. Malzeme seçimini tek bir sayı üzerinden değil, parçanın gerçek başarısızlık riskine göre yapıyoruz: çatlak riski baskınsa tokluk, sıcak nokta baskınsa iletkenlik, yüzey kalitesi baskınsa parlatılabilirlik, hibrit üretim planlanıyorsa aşılanabilirlik önceliklenir. Bu değerlendirme, tozun tedarikçi veri sayfasıyla değil, kendi ardıl işlem zincirimizde ölçülen değerlerle birlikte yapılır (Bölüm 5–6).
Isıl işlem rotası açısından, 18Ni300 için geleneksel uygulama 815 °C civarında çözeltiye alma ve ardından 455–510 °C aralığında yaşlandırmadır [18]; LPBF ile üretilmiş parçalarda çözeltiye alma adımı olmaksızın doğrudan yaşlandırmanın yeterli olabileceği yönünde bulgular mevcuttur. Isıl işlemin korozyon davranışı üzerindeki etkisi tek yönlü değildir: as-built durumdaki hücresel alt-tane yapısının en yüksek korozyon direncini sağladığı, yaşlandırmanın bu yapıyı ortadan kaldırdığı rapor edilmiştir [19]. Kalıp uygulamasında korozyon direnci kritik ise bu ödünleşim tasarım aşamasında değerlendirilmelidir.
5 – Zincirin belirleyici halkası: yüzey
Eklemeli imalatla üretilen kalıp elemanının üretim çıkışındaki yüzey durumu, ardıl yüzey sertleştirme işlemleri için doğrudan uygun değildir. Bu, sektörde en sık atlanan noktadır: kalıp basılır, ısıl işleme gönderilir, işlemin bedeli ödenir — ancak beklenen yüzey performansı elde edilmez.
Nedeni şudur: termokimyasal yüzey işlemlerinin etkinliği, işlem gördüğü yüzeyin durumuna bağlıdır. Belirli bir pürüzlülük seviyesinin üzerinde, işlem uygulanmış olmasına rağmen yüzeyde beklenen tabaka sürekli ve ayırt edilebilir biçimde oluşmaz. Yani sorun ısıl işlemde değil, ısıl işlemden önceki adımdadır.
Ulaştığımız sonuç: kalıp yüzeyi, termokimyasal işleme girmeden önce belirli bir pürüzlülük eşiğinin altına indirilmelidir. Bu eşiği ve eşiğe ulaşmak için gereken yüzey iyileştirme penceresini kendi laboratuvar çalışmalarımızda deneysel olarak belirledik.
Sıralamanın parametreden önce gelmesi
İkinci ve daha az bilinen sonuç, adımların sırasıyla ilgilidir.
Yüzey iyileştirme işlemi, çekirdek sertleştirme adımlarından sonra uygulandığında, ısıl işlemin yüzeyde bıraktığı kontrolsüz bozulmaları telafi eder ve sonraki termokimyasal işlem için uygun bir yüzey hazırlar. Aynı işlem, aynı parametrelerle, ısıl işlemden önce uygulandığında bu etkiyi vermez.
Bunun pratik anlamı önemlidir: aynı ekipman, aynı malzeme ve aynı işlem parametreleriyle, yalnızca sıralama değiştirilerek elde edilen sonuç niteliksel olarak farklılaşır. Kalıp zincirinde parametre optimizasyonundan önce çözülmesi gereken şey budur.
Bu neden bir uzmanlık konusu
Yukarıdaki iki sonuç, katalogdan okunabilecek veya tedarikçiden sorulabilecek türden bilgiler değildir. Her ikisi de belirli bir malzeme, belirli bir üretim sistemi ve belirli bir ardıl işlem zinciri kombinasyonu için deneysel olarak belirlenir; malzeme veya sistem değiştiğinde yeniden belirlenmesi gerekir.
Addpark bu belirlemeyi kendi laboratuvarında, kontrollü numune serileri üzerinde ve karşılaştırmalı ölçümlerle yapmaktadır. Zincirin bu halkası, kalıp elemanının servis ömrünü doğrudan belirlediği için sonuçlar kurum içi teknik bilgi kapsamındadır.
6 – Ulaşılan nokta: yüzey performansında geleneksel kalıpla eşdeğerlik
Kalıpçılıkta eklemeli imalata yöneltilen en yaygın itiraz şudur: “3D baskı kalıp dayanmaz.”
Bu itiraz, doğru kurulmamış bir zincir için haklıdır. Doğru kurulmuş bir zincir için değildir.
Ulaştığımız sonuç: uygun malzeme seçimi ve doğru sıralanmış bir ardıl işlem zinciri uygulandığında, eklemeli imalatla üretilmiş bir kalıp yüzeyi, geleneksel yöntemle üretilmiş muadiliyle aynı yüzey sertliği bandında çalışabilmektedir. Karşılaştırmalı ölçümlerimizde iki üretim yöntemi arasında yüzey sertliği bakımından anlamlı bir fark gözlenmemiştir.
Bu tespitin kapsamı, hangi ısıl işlemden bahsedildiğine göre değişir. 18Ni300 için uygulanan geleneksel çözeltiye alma–yaşlandırma gibi hacimsel (kütlesel) ısıl işlemlerde, çekirdek sertliği de geleneksel kalıpla eşdeğer düzeye ulaşır — yukarıdaki eşdeğerlik burada hem yüzey hem çekirdek için geçerlidir. Termokimyasal (yalnızca yüzeye yönelik) işlemlerde ise durum farklıdır: yüzey sertliği belirgin biçimde yükseltilirken çekirdek yüzeye kıyasla yumuşak kalır — zaten beklenen ve hedeflenen sonuç budur. Aşağıdaki paragraf bu ikinci durumu, yani termokimyasal yüzey sertleştirmeyi tarif etmektedir.
Fark yüzeyde değil çekirdekte ortaya çıkmaktadır. Bu, tasarım açısından ihmal edilecek bir ayrıntı değildir: yük taşıyan kesitlerde çekirdek sertliği hesaba girmelidir. Yüzey eşdeğerliği, otomatik olarak yapısal eşdeğerlik anlamına gelmez.
Doğrulama, iddiadan önce gelir
Konformal kanallı bir kalıp elemanında yüzey sertliği tek başına kabul kriteri değildir. Kanal sızdırmazlığı bağımsız olarak doğrulanmalıdır; literatürde ısıl işlemin göreli yoğunluğu artırarak soğutucu kaçağını azalttığı rapor edilmiştir [29]. İç kanal geometrisinin tahribatsız doğrulanmasında X-ışını bilgisayarlı tomografi tercih edilen yöntemdir; eklemeli imalatla üretilmiş kalıplarda tasarım–imalat sapmasının %5’in altında kalabildiği gösterilmiştir [30].
Bir kalıp elemanını teslim etmek ile o elemanın neden çalıştığını gösterebilmek arasındaki fark budur.
7 – Tasarım metodolojisi: elle modellemeyi bırakmak
Konformal kanalın manuel modellenmesi iki sorun üretir: zaman maliyeti ve tasarım varyantları arasında karşılaştırılabilirlik kaybı. Elle modellenen iki tasarım arasındaki performans farkının hangi değişkenden geldiği ayrıştırılamaz. Bu durum yalnızca bir yöntem sorunu değildir; doğrudan ulaşılabilir performansı da kısıtlar — topoloji optimizasyonu ile manuel tasarım arasında görülen farka benzer biçimde, elle optimal bir tasarıma ulaşmak neredeyse imkânsıza yakın bir iştir.
Bu nedenle tasarım sürecini parametrik ve otomatik bir altyapıya taşıdık: kanal geometrisini belirleyen değişkenler tanımlı parametreler hâline getirildi ve deney tasarımı (DoE) setleri otomatik üretilir hâle geldi. Böylece varyantlar arasındaki fark tek bir değişkene indirgenebilir ve karşılaştırma anlamlı olur. DoE’ler üzerinden gerçekleştirilen HAD (Hesaplamalı Akışkan Dinamiği / CFD) ve deney çalışmaları doğrultusunda otomatik tasarım stratejileri ve bunları uygulayacak tasarım modülleri geliştirilmiştir.
Asıl zorluk: gerçek kalıp geometrileri düzgün değildir
Ders kitabı örneklerinde kanal, basit bir yüzeyi ofsetleyerek elde edilir. Gerçek kalıp çekirdeklerinde geometri içbükeydir, kesit boyunca ayrışır ve birleşir, yer yer aniden genişler. Bu geometrilerde basit ofset yaklaşımı geçersiz sonuçlar üretir — kanal kendi üzerine biner, geometrinin dışına taşar veya akış açısından kabul edilemez süreksizlikler oluşturur.
Bu topolojik problemleri algoritmik olarak çözdük. Yaklaşım, otomatik üretilen kanalın hem imal edilebilir hem de akış açısından sürekli olmasını garanti eder. Yöntemin ayrıntıları kurum içi teknik bilgi kapsamındadır.
Bunun üzerine bir adım daha eklendi: kanalın sabit bir mesafede değil, sıcaklık alanına göre değişken mesafede konumlandırılması. Kanal, sıcak bölgeye yaklaşır ve düşük sıcaklıklı bölgeden uzaklaşır. Bu, sabit ofsetli konformal kanala göre daha homojen bir yüzey sıcaklığı verir ve yaklaşım kalıba özgü değildir; soğuk plaka ve ısı değiştirici geometrilerine doğrudan aktarılabilir.
Sayısal doğrulama
Tasarımın performansı, üretilmeden önce sayısal olarak değerlendirilir: kanal içi akış analizi, katı–akışkan birleşik (konjuge) ısı transferi ve yapısal değerlendirme. Kullanılan akış modelinin doğruluğu, hesaplanan sürtünme karakteristiğinin literatür korelasyonlarıyla karşılaştırılmasıyla teyit edilmiştir.
Analizlerin gösterdiği temel ödünleşim şudur: soğutucu hızının artırılması ısı tahliyesini iyileştirir, aynı zamanda basınç kaybını artırır. Tasarım noktası, ağırlıklar veya kullanıcı performans isterleri doğrultusunda bu iki eğrinin kesiştiği yerde belirlenir — ve bu nokta her parça için farklıdır. Bölüm 2’de görülen %10 ile %40 arasındaki kazanım farkının kaynağı tam olarak budur.
Sayısal doğrulama örnekleri (Addpark Ar-Ge çalışmaları)
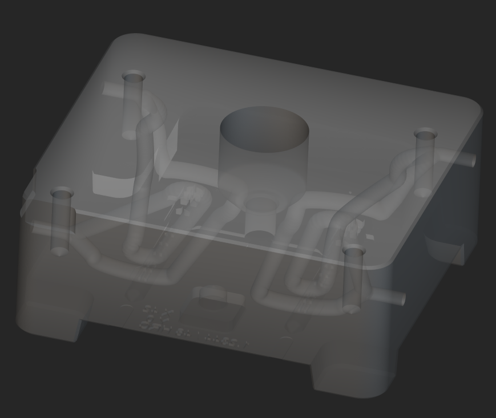
Şekil D. Parametrik olarak üretilmiş konformal soğutma kanalının 3B model görünümü.
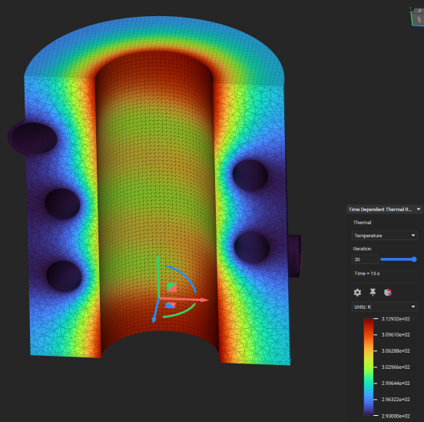
Şekil E. Katı–akışkan birleşik ısıl analiz sonucu — çekirdek kesitinde sıcaklık dağılımı.
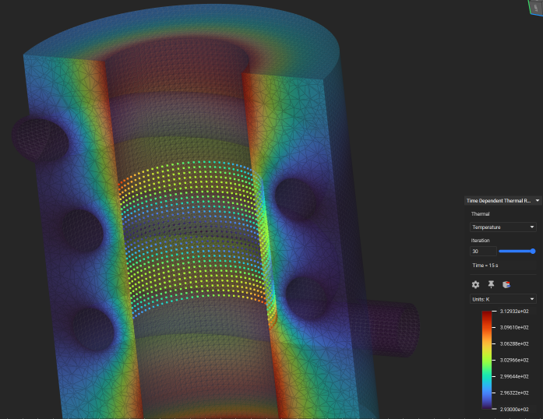
Şekil F. Kanal çevresindeki sıcaklık alanı; kanalın sıcak bölgeye yaklaşıp soğuk bölgeden uzaklaştığı adaptif konumlandırma etkisi görülmektedir.
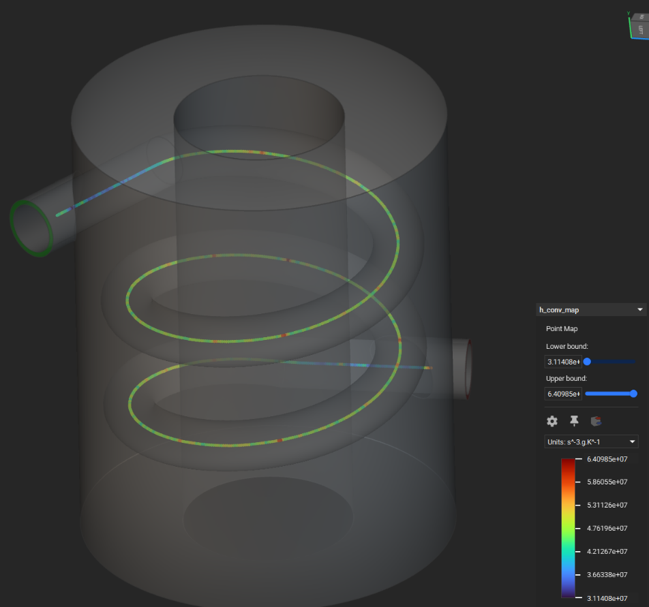
Şekil G. Spiral kanal yüzeyi boyunca ısı taşınım katsayısı (h_conv) dağılımı — sayısal akış modelinin doğrulanmasında kullanılan nokta haritası.
8 – Tasarım kuralları
Bu bölümde sabit bir referans aralık tablosu verilmemektedir. Literatürde dolaşan sayısal aralıklar çoğunlukla tek bir çalışmaya ve planar bir geometriye dayanır; farklı kaynaklar birbiriyle uyuşmayan bantlar verir ve bu bantlar gerçek kalıp geometrilerinde yapılan analiz sonuçlarıyla örtüşmez. Kanal çapı ve konumlandırması, Bölüm 7’de anlatılan parametrik tasarım ve sayısal doğrulama süreciyle parçaya özel olarak belirlenir.
Kesit geometrisi bakımından üçgen kesitli kanalların keskin köşelerde en yüksek eşdeğer gerilmeyi ürettiği, bu nedenle kaçınılması gerektiği rapor edilmiştir; derin çekirdek ve ince kesitlerde spiral topoloji baskın çözümdür [32]. Çapı 2 mm’nin altına düşen kanallarda ergimemiş toz kaynaklı tıkanma ve yüksek iç pürüzlülük riski hızla artar; iç kanallarda destek yapısı kullanılmaması bir tasarım kuralıdır.
Kafes (lattice) ve üçlü periyodik minimal yüzey (TPMS) yapıları, sıcak nokta bölgelerinde yerel ancak homojen soğutma sağlamak amacıyla kullanılmaktadır [13,32]. Kafes uygulamasının insert kütlesinde kayda değer azalma sağladığı, ancak ısıl iletkenlik ve rijitlikte düşüşe yol açtığı belirtilmektedir [32]; bu nedenle kafes kullanımı termal ve yapısal hedeflerin birlikte değerlendirildiği bir optimizasyon problemi olarak kurulmalıdır.
8b Kalıpta beş tipik başarısızlık, kök nedenleri ve sorumluluk zinciri
Eklemeli imalatla üretilmiş kalıp elemanlarında sahada karşılaşılan başarısızlıklar rastgele dağılmaz; beş tipik başlıkta toplanır ve her biri belirli bir kök nedene geri gider. Bu haritayı çıkarmak, bir kalıp programının en değerli erken adımıdır — çünkü hangi riskin hangi kararda üretildiğini gösterir.
| # | Başarısızlık | Sahada nasıl görünür | Doğrudan nedeni | Kök karar |
|---|---|---|---|---|
| 1 | Etkisizlik | Kalıp çalışır ama beklenen çevrim kazancı gelmez | Kanal topolojisi, çap ve konumlandırma yanlış | Tasarım ve sayısal doğrulama |
| 2 | Çatlama | Isıl işlem sonrası veya serviste çatlak | Artık gerilme kontrolü, malzeme tokluğu, ince kesit | Malzeme seçimi + proses parametresi |
| 3 | Porozite / gözenek | Cila sırasında ortaya çıkan boşluklar, sızıntı | Yoğunlaşma yetersiz, ergime eksikliği | Proses parametresi + toz kalitesi |
| 4 | Tıkanma | Kanal debisi düşük veya sıfır | Ergimemiş toz kalıntısı, destek artığı, iç yüzey pürüzlülüğü | Tasarım (destek/tahliye) + ardıl işlem |
| 5 | Kısa ömür | Kalıp beklenenden erken aşınır veya deforme olur | Aşınma direnci, su akış kontrolü, korozyon, bakım | Malzeme + işletme koşulları |
Bu beş başlığın kök nedenleri beş karar alanına indirgenir:
tasarım ve simülasyon · üretim sistemi · toz malzeme · üretim ve ardıl işlem · işletme ve bakım
Buradan çıkan asıl sonuç
Tablonun okunma biçimi kritik. Beş başarısızlığın hiçbiri tek bir tedarikçi kararına indirgenemez. Örneğin tıkanma; kısmen tasarım (kanal çapı ve tahliye yolları), kısmen üretim (parametre ve destek stratejisi), kısmen ardıl işlem (toz temizliği ve iç yüzey iyileştirme) kaynaklıdır. Aynı şekilde çatlama, malzemenin tokluğu kadar ısıl işlem sıralamasına da bağlıdır.
Bu, sektörde sık görülen bir sorunun kaynağını açıklar: kalıp elemanı üç ayrı tedarikçiden (tasarım, baskı, ısıl işlem) alındığında bir başarısızlık ortaya çıktığında sorumluluk hiçbirinde toplanmaz. Her taraf kendi adımının doğru yapıldığını gösterebilir ve problem çözülmez.
Zincirin uçtan uca tek elde toplanmasının değeri budur: hız veya maliyet değil, nedensellik izlenebilirliği.
Bu haritanın Addpark’taki karşılığı
Beş kök karar alanının her birinde yürüttüğümüz çalışma:
| Kök karar alanı | Kabiliyet ve çalışma |
|---|---|
| Tasarım ve simülasyon | Alan tabanlı parametrik kanal tasarımı, otomatik deney tasarımı üretimi, akış ve konjuge ısı transferi analizi (Bölüm 7) |
| Üretim sistemi | Metal toz yataklı ergitme parkı; açık parametreli sistemlerde takım çeliği parametre penceresinin kendi bünyemizde çalışılabilmesi (Bölüm 3) |
| Toz malzeme | Kalıp çeliği ailelerinde karşılaştırmalı karakterizasyon ve seçim metodolojisi (Bölüm 4) |
| Üretim ve ardıl işlem | Yüzey iyileştirme ve ısıl/termokimyasal işlem zincirinin sıralanması; sıralamanın parametreden daha belirleyici olduğunun deneysel gösterimi (Bölüm 5–6) |
| İşletme ve bakım | Sızdırmazlık ve yoğunluk doğrulaması, tahribatsız iç kanal muayenesi yaklaşımı (Bölüm 6) |
Bu tabloda ikinci sütundaki hiçbir satır bir ürün özelliği değil; her biri bir mühendislik çalışmasının çıktısıdır. Kalıp elemanı üretmek ile kalıp elemanının neden çalıştığını veya çalışmadığını açıklayabilmek arasındaki fark budur.
Basınçlı dökümde başarısızlık modları farklıdır
Aşağıdaki başlık, kendi deneysel çalışmalarımıza değil, genel sektör bilgisine ve literatüre dayanmaktadır.
Enjeksiyon kalıbı için geçerli olan bu harita, basınçlı dökümde (die casting) kısmen değişir. Orada baskın başarısızlıklar şunlardır:
| Başarısızlık | Mekanizma |
|---|---|
| Yapışma (die soldering) | Ergimiş metalin kalıp yüzeyine yapışması; yüzey hasarı ve çıkarma zorluğu |
| Ergimiş alüminyum erozyonu | Sürekli maruziyetin kritik bölgeleri aşındırması, kalıp ömrünün belirgin kısalması |
| Gaz sıkışması kaynaklı porozite | Dolum sırasında sıkışan gazın iç boşluk ve yüzey kusuru üretmesi |
| Homojen olmayan soğuma ve çarpılma | Düz kanalların sıcaklığı üniform yönetememesi |
Bu liste, basınçlı döküm kalıbında malzeme önceliğinin neden değiştiğini açıklar: burada belirleyici olan parlatılabilirlik değil, ısıl yorulma direnci ve yüksek sıcaklıkta dayanımdır.
Gaz tahliyesi: tasarımla çözülen bir başarısızlık
Gaz sıkışması, hem enjeksiyonda hem basınçlı dökümde yüzey kusurunun yaygın bir kaynağıdır ve geleneksel imalatta ancak ayrı havalandırma kanalları veya gevşek montaj toleranslarıyla çözülebilir. Eklemeli imalat burada farklı bir kapı açar: kalıbın gaz sıkışan bölgelerinde kontrollü gözenekli (gaz geçirgen) yapı üretilebilir. Böylece gaz tek bir delikten değil, yüzeye dağıtılmış çok sayıda mikro geçişten tahliye edilir; hem izler azalır hem de tahliye ihtiyacı geometriyi bozmaz.
Bu yaklaşım literatürde tanımlanmış bir tasarım imkânıdır.
Kritik kısıt burada da tasarımın içindedir: gaz geçirgen yapı, parçanın çıkarıldığı yanal temas yüzeylerine konulmaz — aksi hâlde parça kalıba takılır veya çıkarma sırasında kopar.
Aşırı geometriler: sınır nerede
Konformal kanal tasarımında Bölüm 8’deki referans aralıklar güvenli banttır. Endüstriyel pratikte bu bandın altına inilebildiği de bilinmektedir: ince cidarlı ve dar kesitli özel geometrilerde milimetre altı cidar kalınlıklarıyla ve 1 mm mertebesinde kanal çaplarıyla çalışıldığı bildirilmektedir.
Ancak buradaki mühendislik uyarısı nettir: bu değerler bir tasarım kuralı değil, bir sınır göstergesidir. Aşırı geometriler ancak (i) proses parametresi o geometri için özel olarak doğrulanmışsa, (ii) toz temizliği ve iç yüzey iyileştirmesi kanıtlanabiliyorsa ve (iii) basınç ve sızdırmazlık testleriyle güvenlik payı gösterilebiliyorsa uygulanabilir. Bu üç koşul sağlanmadan bandın altına inmek, Bölüm 8b’deki 3 ve 4 numaralı başarısızlıkları doğrudan davet eder.
9 – İki farklı soğutma rejiminin ayrıştırılması
Literatürde “konformal soğutma” başlığı altında ele alınan uygulamalar iki farklı fiziksel rejime karşılık gelir; bu ayrım yapılmadığında malzeme ve geometri kararları hatalı kurulur.
| Su soğutmalı enjeksiyon kalıbı | Hava soğutmalı sıcak kalıp | |
|---|---|---|
| Baskın ısı atma mekanizması | İç kanalda zorlanmış taşınım (sıvı) | Dış yüzeyden zorlanmış taşınım (gaz) |
| Birincil tasarım değişkenleri | Kanal çapı, yüzeye mesafe, helis adımı | Fin yüksekliği, kalınlığı, aralığı, yönelimi |
| Kritik başarısızlık modu | Kanal içi pürüzlülük, basınç kaybı, sızdırmazlık | Akış ayrılması, resirkülasyon, durgun bölge |
| Malzeme mantığı | Sertlik ve aşınma direnci (takım çeliği) | Isıl iletkenlik ve düşük termal atalet (alüminyum alaşımı) |
| İlave fonksiyon gereksinimi | — | Sıkışan proses gazının tahliyesi |
Hava soğutmalı sıcak kalıp geometrileri üzerinde yürütülen konjuge ısı transferi analizlerinde tekrar eden genel bulgu, akışın çarptığı kenarların gerisinde ve keskin geometri değişimi olan bölgelerde durgun/resirkülasyon alanları (“ölü bölgeler”) oluşmasıdır; bu bölgelerin tam konumu ve büyüklüğü kalıp geometrisine ve hava akış yönüne göre parçadan parçaya değişir, bu nedenle burada tek bir geometri için verilen ayrıntılı bulgular yerine genel eğilim aktarılmaktadır.
Çıkarım. Hava debisinin artırılması bu problemi çözmemektedir; iyileşme, akışın yüzeye yönlendirilmesi ve etkin ısı transfer alanının artırılmasıyla sağlanabilir. Buradan türetilen tasarım yaklaşımı, kalıp yüzeyinin tamamına aynı fin geometrisini uygulamak yerine yerel ısıl ihtiyaca göre değişen yoğunlukta fin dağılımıdır. Ancak yüzey alanının maksimize edilmesi performansı maksimize etmez: aşırı sık veya akış yönüne uygun olmayan fin dizilimi finler arasında durgun akış bölgeleri ve yüksek basınç kaybı yaratarak net etkiyi olumsuza çevirebilir. Fin tasarımı bu nedenle yüzey alanı, akış geçirgenliği, türbülans oluşumu, basınç kaybı, sıcaklık homojenliği ve mekanik dayanım kriterlerinin birlikte değerlendirildiği çok amaçlı bir problem olarak kurulmalıdır.
Kafes yapı bu geometrilerde tek bir amaçla değil birden fazla işlevle kullanılabilir: yapısal yük dağıtımı, gaz tahliyesi ve iç hacimde gerilme yığılmasının azaltılması. Her işlev farklı bir hücre ailesi ve farklı bir yerleşim gerektirir; aynı kafesin her işlevi birlikte görmesi beklenemez. Hangi işlevin nerede kullanılacağı, parçanın gerçek başarısızlık riskine göre belirlenir.
Yapısal güçlendirmede izlediğimiz yaklaşım, kalınlığı her yere eklemek yerine gerilme alanının gösterdiği bölgeleri izole edip güçlendirmeyi yalnızca oraya uygulamaktır. Bunun ön koşulu, yük modelinin doğru kurulmuş olmasıdır; model doğrulanmadan yapılan bir topoloji optimizasyonu, yanlış yeri güçlendirir ve kütleyi boşuna artırır.
10 – Teknoekonomik değerlendirme
Eklemeli imalatla kalıp üretimi her uygulamada ekonomik değildir. Karar birinci mertebeden bir çarpımla değerlendirilebilir:
Yıllık kazanç ≈ (çevrim başına kazanılan süre) × (yıllık üretim adedi) × (makine saat maliyeti)
Bu değer insert’in ilave imalat maliyetini kabul edilebilir bir sürede karşılıyorsa uygulama ekonomiktir. Referans amortisman süresi olarak EVCO vakasında 8 ay rapor edilmiştir [24].
| Uygulamayı destekleyen koşullar | Uygulamayı zayıflatan koşullar |
|---|---|
| Yüksek yıllık üretim adedi | Düşük adet, prototip üretimi |
| Derin çekirdek, ince kesit, belirgin sıcak nokta | Basit ve dengeli soğuyan geometri |
| Yüksek makine saat maliyeti | Düşük saat maliyeti |
| Sık kalıp revizyonu, hat duruşu, yüksek hurda | Kararlı ve sorunsuz mevcut kalıp |
| Çarpılma veya boyutsal sapma şikâyeti | Geniş toleranslı parça |
Havacılık ve savunma uygulamalarında eklemeli imalatın ekonomik gerekçesi çoğunlukla buy-to-fly oranının 1’e yaklaşması üzerinden kurulur; kalıp uygulamasında ise gerekçe doğrudan çevrim süresi ve hat verimliliğidir. Bu ayrım, yatırım kararının hangi metrik üzerinden savunulacağını belirler [2,4].
Pazar tarafında, küresel metal Eklemeli İmalat pazarı 2024 yılı için 4,7 milyar ABD doları olarak raporlanmıştır [27]; kalıp ve takım segmentine özgü, kaynaklar arası tutarlı bir ayrıştırılmış pazar büyüklüğü verisi kamuya açık literatürde mevcut değildir. Bu nedenle segment büyüklüğüne ilişkin rakamlar bu yazıda kullanılmamıştır.
11 – Sınırlamalar ve kapsam
Bölüm 2’de derlenen kazanım değerleri üçüncü taraf yayınlarına aittir; kendi uygulamalarımıza ait ölçülmüş çevrim süresi kazanımı bu yazıda raporlanmamaktadır.
Bölüm 3’teki ekipman performans değerlerinin bir bölümü bağımsız test verisi değil, üretici teknik dokümantasyonundan alınmış beyanlardır.
Bölüm 5, 6 ve 7’de aktarılan sonuçlar, ulaşılan noktaları tanımlar; bu sonuçlara ulaşmak için kullanılan deney tasarımları, işlem parametreleri, ölçüm değerleri ve algoritmik yöntemler kurum içi teknik bilgi kapsamındadır ve paylaşılmamaktadır.
Aktarılan sonuçlar belirli bir malzeme, üretim sistemi ve ardıl işlem zinciri kombinasyonu için geçerlidir; başka bir kombinasyona doğrudan aktarılamaz.
12 – Sonuç
Eklemeli imalatla kalıp üretimi bir ekipman satın alma kararı değil, bir süreç zinciri kararıdır:
parametrik tasarım ve sayısal doğrulama → LPBF üretim → çekirdek sertleştirme → yüzey iyileştirme → yüzey sertleştirme (termokimyasal) → tahribatsız muayene ve saha doğrulaması
Bu çalışmanın en aktarılabilir bulgusu, zincirin sıralamasının parametre değerlerinden daha belirleyici olduğudur. Aynı ekipman, aynı malzeme ve aynı işlem parametreleriyle yalnızca sıralama değiştirilerek elde edilen sonuç niteliksel olarak farklılaşmaktadır. Kanal topolojisi ne kadar iyi optimize edilmiş olursa olsun, zincirin bir halkası eksik veya yanlış sıradaysa kazanım pratikte gerçekleşmez.
Bu, konunun neden bir tedarik kalemi değil bir mühendislik programı olduğunu da açıklar: doğru zincir, her malzeme ve sistem kombinasyonu için ayrıca kurulmak zorundadır.
13 – Yetkinlik ve rol dağılımı
Yukarıda tanımlanan süreç zincirinin iki ucu BTech Grup bünyesinde birlikte yürütülmektedir.
BTech, ISO 9001, ISO 13485 ve AS9100 sertifikalı bir yapı içinde eklemeli imalat sistemleri, yazılım ve sarf malzemesi çözümlerini sunmakta; yetkili bir Eklemeli İmalat Eğitim Merkezi olarak tasarımdan simülasyona kadar eğitim ve danışmanlık sağlamaktadır [1]. BLT metal eklemeli imalat sistemlerine ilişkin iş ortaklığı 2022 yılında kurulmuştur [5]. Türkiye’nin savunma ve havacılık sektöründeki büyük kuruluşlarının metal eklemeli imalat yatırımlarında mühendislik, eğitim, yazılım, ekipman ve sarf malzemesi desteği bu kapsamda verilmiştir [4]. Kalıp üretimini kendi bünyesine almak isteyen kuruluşlar için ekipman seçimi, kurulum, kullanıcı eğitimi ve servis bu tarafta yer alır; kurulum sonrası uygulama mühendisliği ve proses parametresi desteği ise Addpark mühendisleri tarafından verilmektedir.
Addpark, aynı teknolojiyi kendi üretim tesisinde işleten ve prototip üretiminden ön seri ve seri üretime kadar hizmet veren, belgelendirme kuruluşları tarafından denetlenen bir teknoloji şirketidir [3]. Bu yazıda raporlanan deneysel verilerin elde edildiği araştırma çalışmalarını yürütmektedir: metal LPBF makine parkı, alan tabanlı (implicit) parametrik tasarım altyapısı, CFD/FEM analiz yetkinliği ve ardıl işlem zinciri. Ekipman yatırımı yapmadan bitmiş kalıp elemanı tedarik etmek isteyen kuruluşlar için hizmet üretimi bu tarafta yer alır.
Mevcut kalıbınızın termal davranışını değerlendirmek ve kazanım potansiyelini nicel olarak görmek için parça geometrisi ve mevcut çevrim süresi verisiyle iletişime geçebilirsiniz.


