Metalize Polimer RF Bileşenleri:
SLA Gövde ile Kaplama Yaklaşımı
ÖZ
Yüksek frekanslı elektromanyetik dalgalarda akım, iletkenin tüm kesitinde değil deri kalınlığı (skin depth) mertebesindeki ince bir yüzey tabakasında akar. Ku bandında (12,4–18 GHz) bakır için bu derinlik mikron altı seviyededir. Bu fiziksel gerçek, dalga kılavuzu, horn anten, filtre ve güç bölücü gibi RF bileşenlerinin masif tek parça metalden üretilmek zorunda olmadığı anlamına gelir: yeterli yüzey kalitesine sahip bir polimer gövde, birkaç mikronluk iletken bir kaplamayla elektriksel olarak metal gibi davranabilir. Literatürde bu yaklaşımla X, Ku, Ka, W ve G bantlarında çalışan bileşenler üretilmiş ve geleneksel yöntemlerle karşılaştırılabilir performans rapor edilmiştir. Belirleyici kısıt malzeme değil yüzeydir. Bu yazı, stereolitografi (SLA) ile üretilen gövdelerin bu uygulama için neden uygun olduğunu ve süreç zincirinin nerelerde kırıldığını ele alır.
1 – Fizik: akım neden yüzeyde akar
Alternatif akım frekansı arttıkça akım yoğunluğu iletkenin merkezinden yüzeyine doğru itilir. Deri kalınlığı δ, akım yoğunluğunun yüzeydeki değerinin 1/e’sine düştüğü derinliktir:
δ = √( 2 / (ω · μ · σ) )
burada ω açısal frekans, μ manyetik geçirgenlik, σ elektriksel iletkenliktir.
Sayısal örnek: bakır için deri kalınlığı
σ = 5,8 × 10⁷ S/m ve μ = μ₀ alınarak hesaplanan değerler:
| Frekans | Deri kalınlığı δ (bakır) |
|---|---|
| 1 GHz | ≈ 2,09 µm |
| 5 GHz | ≈ 0,93 µm |
| 10 GHz | ≈ 0,66 µm |
| 12,4 GHz (Ku bandı alt sınırı) | ≈ 0,59 µm |
| 15 GHz | ≈ 0,54 µm |
| 18 GHz (Ku bandı üst sınırı) | ≈ 0,49 µm |
| 30 GHz | ≈ 0,38 µm |
Ku bandı boyunca bakırda deri kalınlığı yaklaşık 0,5–0,6 µm aralığındadır. Elektriksel olarak masif metal davranışı için genel kabul gören ölçüt yaklaşık 5 δ olduğuna göre, bu bantta yaklaşık 3 µm kalınlığında sürekli bir bakır tabaka yeterlidir. Daha kalın kaplama elektriksel kazanç getirmez; kütle, maliyet, iç gerilme ve tolerans yükü getirir.
Gümüşün iletkenliği bakırdan bir miktar yüksek olduğundan deri kalınlığı biraz daha küçüktür; alüminyumda ise iletkenlik daha düşük olduğundan δ bakıra kıyasla yaklaşık %25–30 daha büyüktür.
Mühendislik sonucu nettir: RF bileşeninin gövdesi mekanik ve geometrik işlevi görür, elektriksel işlevi yüzey görür.
Pürüzlülük neden kritik
Yukarıdaki tablonun ikinci okuması şudur: mikron altı bir akım tabakası ile mikron mertebesindeki bir yüzey düzensizliği aynı büyüklük sınıfındadır. Bu nedenle yüzey pürüzlülüğü yüksek frekansta bağımsız bir tasarım parametresidir.
Literatürde bu etkiyi tanımlayan başlıca modeller Hammerstad–Jensen’in ampirik yaklaşımı [C1], yarıküresel çıkıntı modeli [C3] ve Huray’in küresel saçılma modelidir [C2]. Modellerin geçerlilik aralıkları farklıdır: Hammerstad modelinin RMS yüzey yüksekliği yaklaşık 2 µm’nin üzerinde ve 5 GHz’in üzerindeki frekanslarda doğruluğunu yitirdiği, Huray modelinin ise geniş bir frekans aralığında (yaklaşık 1–43,5 GHz) uygun sonuç verdiği rapor edilmiştir [C4]. Uygulama tarafında, üretici veri sayfasındaki pürüzlülük parametrelerinden Huray modeli girdilerinin türetilebildiği ve 25 GHz’e kadar ölçümle iyi korelasyon sağlandığı gösterilmiştir [D1].
Pratik sonuç: düşük iletkenlikli ama pürüzsüz bir yüzey, yüksek iletkenlikli ama pürüzlü bir yüzeyden daha iyi performans verebilir. İletkenlik ve pürüzlülük birbirinin yerine geçmez; birlikte değerlendirilmek zorundadır.
2 – İki rota: metal gövde mi, metalize polimer mi
| Metal eklemeli imalat | SLA polimer + metalizasyon | |
|---|---|---|
| Gövde malzemesi | Metal alaşımı | Fotopolimer reçine |
| İletkenliği sağlayan | Gövdenin kendisi | Yüzeye uygulanan Cu / Ag kaplama |
| As-built yüzey kalitesi | Yüksek pürüzlülük; ardıl işlem gerekir | Düşük pürüzlülük; kaplamaya doğrudan daha uygun |
| İç geometri erişimi | Ardıl işlem iç kanallarda zor | Kaplama çözeltisi iç geometriye erişir; akış ve tahliye tasarımı gerekir |
| Kütle | Yüksek | Belirgin biçimde düşük |
| Güç taşıma kapasitesi | Yüksek | Sınırlı; ısıl yük belirleyici |
| Sıcaklık ve servis dayanımı | Yüksek | Reçine sınıfına bağlı |
| İterasyon hızı | Orta | Yüksek |
| Prototip birim maliyeti | Yüksek | Düşük |
Literatürde dört üretim yaklaşımı — işleme ve elektroform, stereolitografi ve elektrolizsiz (akımsız) kaplama, bağlayıcılı metal biriktirme, seçici lazer ergitme — doğruluk, yüzey kalitesi ve elektriksel performans açısından karşılaştırmalı olarak değerlendirilmiş ve elektromanyetik simülasyon sonuçlarıyla birlikte raporlanmıştır [C9].
Karar kriteri: taşınan RF gücü düşük, ağırlık kritik ve tasarım henüz oturmamışsa metalize polimer; yüksek güç, geniş sıcaklık aralığı ve uzun servis ömrü gerekiyorsa metal gövde. İkisi rakip değil, farklı gereksinim setlerinin cevabıdır.
3 – Literatürde metalize polimer RF bileşenleri neredeler
Bu rota akademik olarak iyi belgelenmiştir ve dar bir niş değildir:
| Bant | Bileşen | Yöntem | Rapor edilen sonuç | Kaynak |
|---|---|---|---|---|
| X ve Ku (yaklaşık 9,9–15,1 GHz) | Yarıklı küresel kavite anteni | SLA + elektrolizsiz nikel/bakır/gümüş | 11,2 g ağırlık; iki bantta −10 dB altı yansıma; 8,8 ve 10,1 dBi maksimum kazanç | [C7] |
| Ka | 2×2 konik horn anten dizisi ve besleme ağı (üç güç bölücü, iki büküm, iki dirsek, dört mitre) | SLA + elektrolizsiz bakır | Bant boyunca 19–23 dBi kazanç | [C8] |
| W | Dikdörtgen dalga kılavuzu | SLA + kimyasal metalizasyon | Birkaç yüz nanometre etkin yüzey pürüzlülüğü; yaklaşık 2 × 10⁷ S/m etkin bakır iletkenliği | [C8] |
| G (140–220 GHz) | Metal borulu dikdörtgen dalga kılavuzu hatları, büküm, filtreler | Polimer tabanlı eklemeli imalat + metalizasyon | Düşük kayıplı ve sağlamlaştırılmış bileşenler | [C8] |
| Genel | Bant geçiren filtre ve horn anten | Fotopolimer (cam dolgulu ve dolgusuz) + elektrolizsiz bakır, ardından elektrokaplama | Keyfi biçimli ve yarı gömülü kaviteli monolitik parçalarda homojen bakır tabaka | [C6] |
Derleme çalışmalarında, SLA ve DLP süreçlerinin yüksek hassasiyeti ve daha pürüzsüz yüzey vermesi nedeniyle filament ekstrüzyon süreçlerine kıyasla metalizasyon sonrası daha yüksek frekanslı cihazlar için uygun olduğu belirtilmektedir [C5]. Ayrıca yüzey fonksiyonelleştirme ve ardından elektrolizsiz kaplama ile iç yüzeyde mikron mertebesinde pürüzsüz bakır tabaka elde edilebildiği; böylece yüksek frekansta gereken optik kalitede yüzey ile düşük maliyetli üretimin bir arada sağlanabildiği gösterilmiştir [C10].
Kaplama mimarisi de tek biçimli değildir. Literatürde palladyum, nikel, bakır ve ardından pasivasyon amaçlı gümüş katmanından oluşan çok katmanlı elektrolizsiz süreçler kullanılmaktadır [C9]. Elektrolizsiz kaplamanın ardından elektrokaplama uygulanması, hem daha kalın hem de daha pürüzsüz bir bakır tabaka verir [C6].
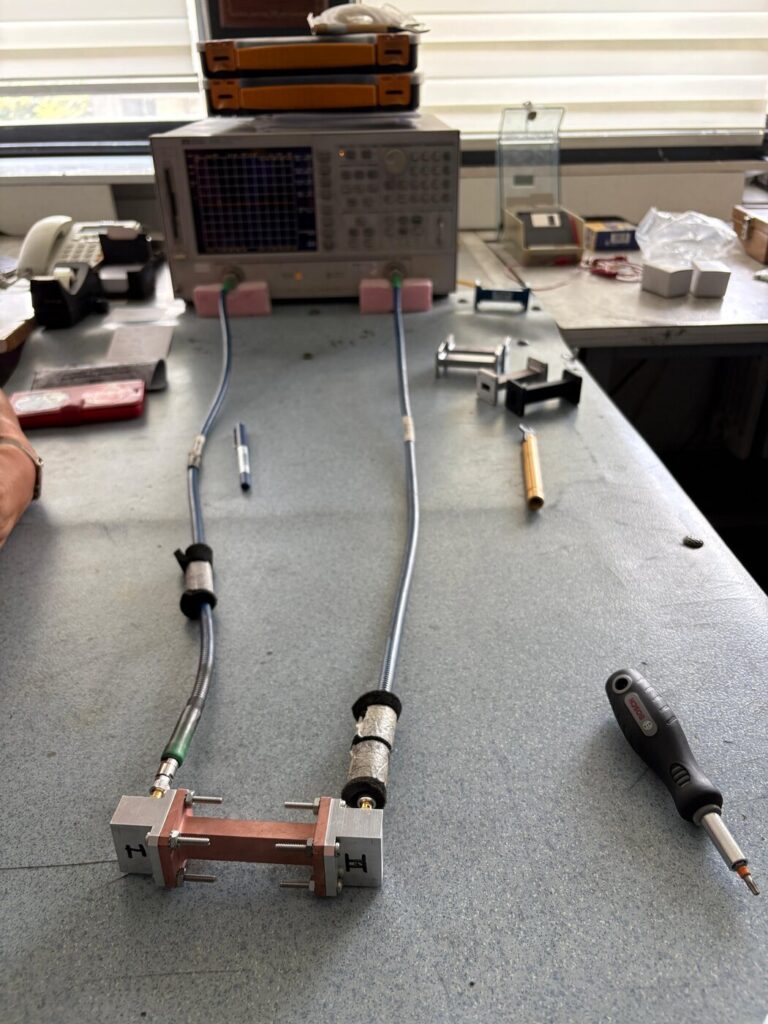
Ar-Ge örneği — bakır kaplamalı WR-62 dalga kılavuzu (Addpark Ar-Ge çalışmaları). Yukarıdaki literatür örneklerine, kendi bünyemizde üretilmiş ve ölçülmüş somut bir örnek olarak eklenmiştir.
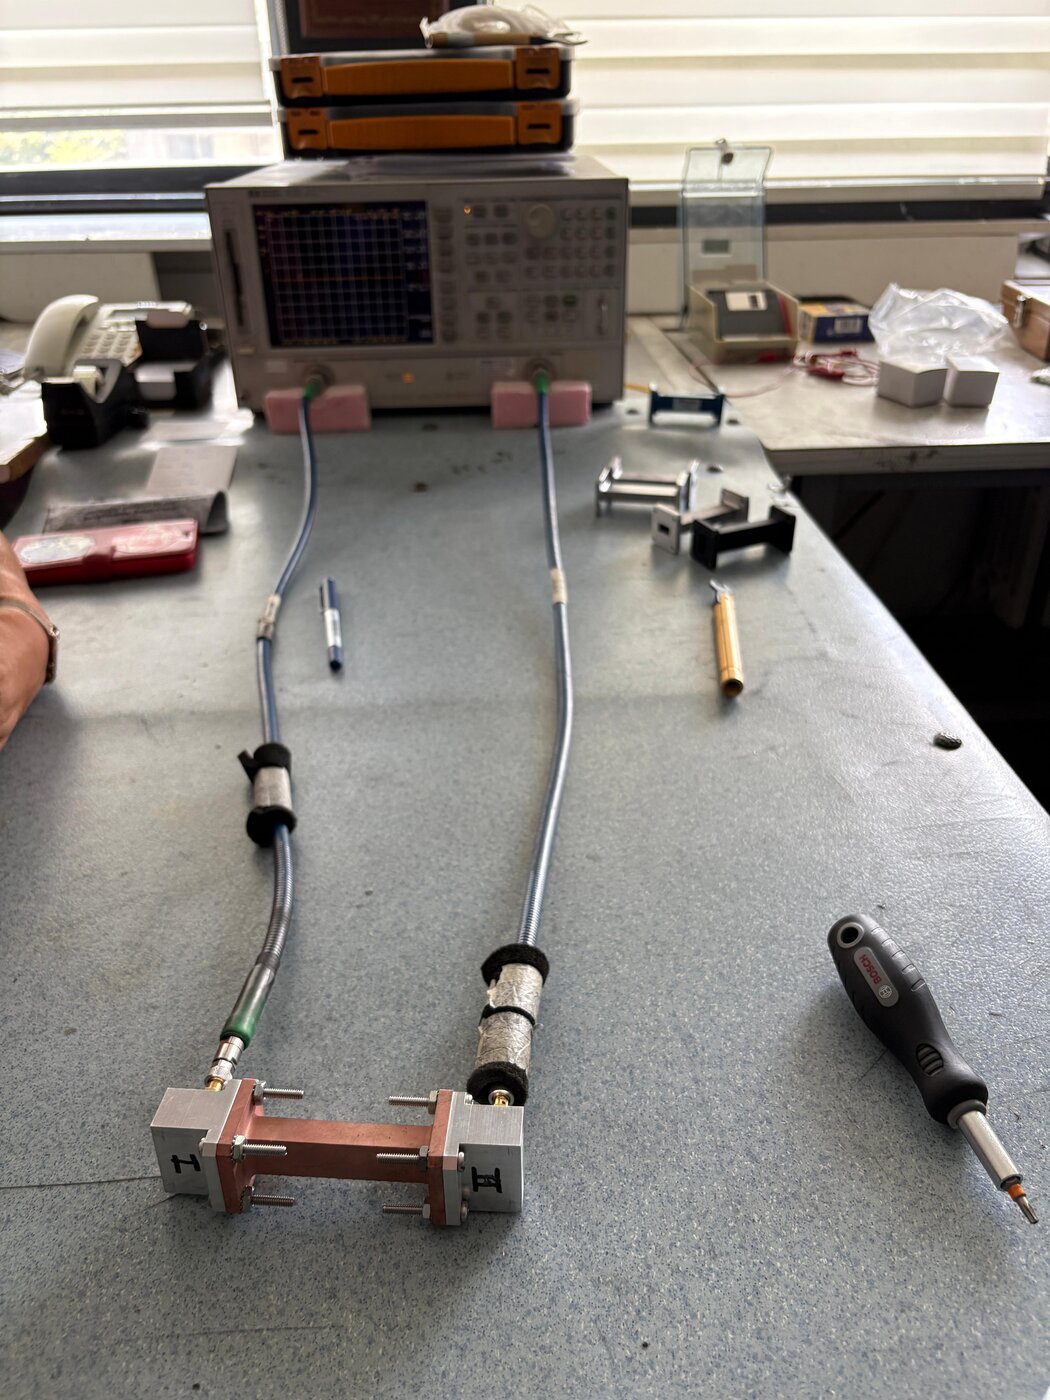
Şekil A. Bakır kaplamalı WR-62 dalga kılavuzu, ağ analizörü ölçüm düzeneğine bağlı hâlde.
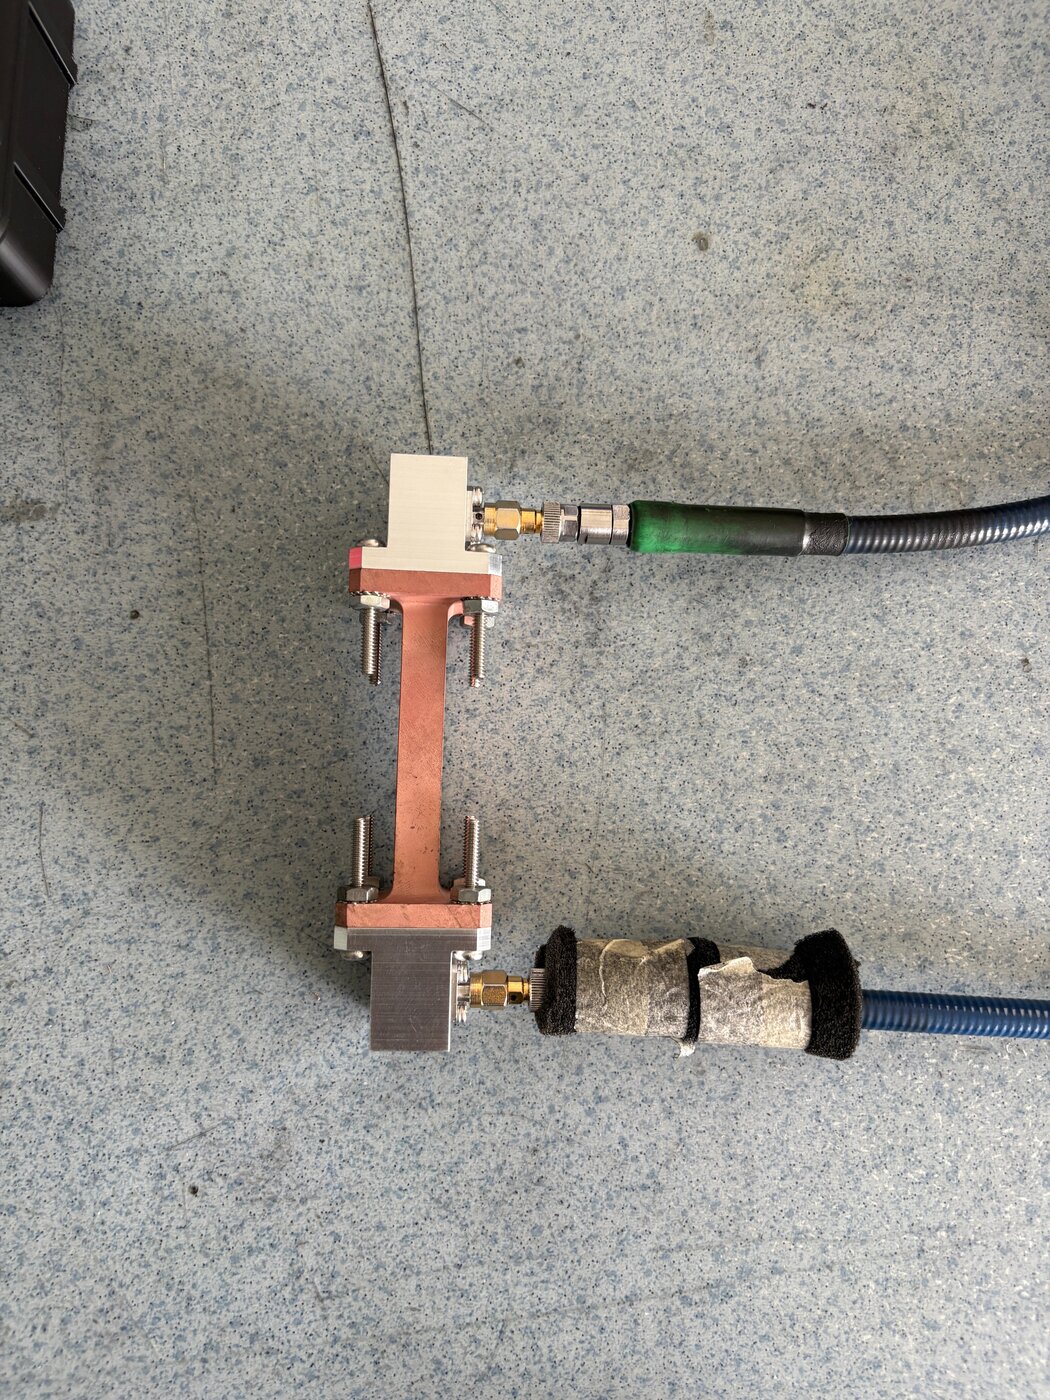
Şekil B. Aynı numunenin üstten yakın çekimi — bağlantı flanşları ve kaplama yüzeyi.
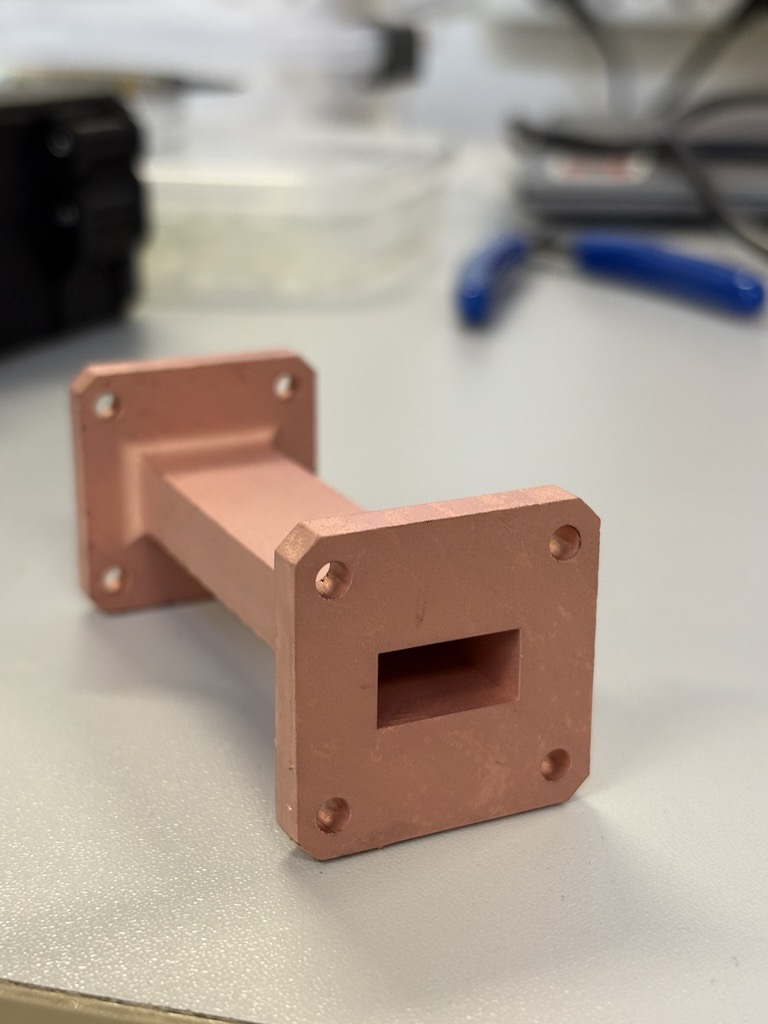
Şekil C. WR-62 dalga kılavuzu flanşının makro görünümü; iç kesitteki homojen bakır kaplama tabakası görülmektedir.
4 – SLA gövde neden uygun: dört özellik
Metalize polimer rotasında gövdeyi üreten süreç, kaplamanın kalitesini doğrudan belirler. Bu bölümde Formlabs Form 4 ve Form 4L sistemleri üzerinden dört özellik ele alınmaktadır; veriler üreticinin resmi dokümantasyonundan alınmıştır.
4.1 Yüzey kalitesi ve çözünürlük
Form 4 ailesi, Low Force Display (LFD) baskı motoruna dayanır; yüksek güçlü LED’ler, kolimasyon lensleri ve optik filtrelerin birlikte çalıştığı bir mimaridir. Form 4L’de yüksek oranda kolimasyonlu ışık ve 46 µm piksel boyutu, alt piksel çözünürlük için önceden ayarlanmış kenar yumuşatma ile birlikte kullanılmaktadır [B2]. Metalizasyon açısından bu, zincirin ilk halkasıdır: kaplanacak yüzey ne kadar pürüzsüzse, kaplama sonrası elde edilen etkin RF yüzeyi de o kadar iyi olur. Vat polimerizasyon süreçlerinin bu üstünlüğü akademik derlemelerde de metalizasyona uygunluğun temel gerekçesi olarak gösterilmektedir [C5].
4.2 Üretim hızı
RF bileşen geliştirmede ilerleme, tasarım–ölç–revize döngüsünün kısalığıyla doğru orantılıdır. Üretici, Form 4L’de tüm üretim hacmini dolduran büyük baskıların altı saatin altında tamamlanabildiğini, baskı hızının 80 mm/saate kadar çıkabildiğini ve tasarımdan bitmiş parçaya geçişin önceki nesle göre 3,5 kat hızlandığını bildirmektedir [B3, B4]. Bir dalga kılavuzu geçiş bölgesinin veya horn açıklık profilinin geometrik varyantlarını aynı gün üretip ölçebilmek, elektromanyetik tasarımın yakınsama hızını doğrudan artırır.
4.3 Malzeme çeşitliliği
Form 4 ailesinde 23’ten fazla malzeme ve ayrıca Open Material Mode ile doğrulanmış üçüncü taraf malzeme kullanımı desteklenmektedir; genel amaçlı, darbe dayanımlı, yüksek rijitlikli, sıcaklık dayanımlı ve elastomerik sınıflar mevcuttur [B1, B4]. Metalizasyon açısından bu önemlidir: reçinenin yüzey kimyası, kaplama öncesi hazırlık adımlarının etkinliğini belirler. Literatürde cam dolgulu ve dolgusuz reçinelerin aynı çalışmada karşılaştırıldığı örnekler mevcuttur [C6]. Dolayısıyla reçine seçimi bir kaplama parametresidir, yalnızca mekanik bir tercih değil.
4.4 Üretim tutarlılığı
Metalizasyon zincirinde en belirleyici ama en az konuşulan özellik budur. Kaplama öncesi yüzey hazırlık reçetesi, belirli bir yüzey enerjisi ve morfolojisi varsayımı üzerine kurulur. Gövde üretimi baskıdan baskıya değişkenlik gösteriyorsa aynı reçete farklı sonuç verir — ve bu değişkenlik ancak kaplama sonrası ölçümde fark edilir, yani zincirin en pahalı noktasında.
Üretici, Form 4 baskı motoru için diğer SLA sistemlerine kıyasla %99 baskı başarı oranı ve her reçinede tasarım parametreleriyle eşleşen dar toleranslar bildirmektedir [B3, B2].
Sonuç: SLA’nın metalizasyon zincirindeki değeri “güzel yüzey” değil, tekrarlanabilir yüzeydir.
Bu tekrarlanabilirliğin sahada karşılığı ekipmanın doğru kurulması, malzemenin doğru saklanması ve proses parametrelerinin uygulamaya göre seçilmesidir. Form 4 ve Form 4L sistemleri Türkiye’de BTech tarafından sunulmakta; kurulum sonrası uygulama mühendisliği ve proses desteği Addpark mühendisleri tarafından verilmektedir.
Boyut karşılaştırması
| Form 4 | Form 4L | |
|---|---|---|
| Üretim hacmi | Referans | 35,3 × 19,6 × 35,0 cm — Form 4’ün yaklaşık 4,6 katı |
| Piksel boyutu | LFD baskı motoru | 46 µm, önceden ayarlanmış kenar yumuşatma |
| Büyük baskı süresi | — | Tüm hacim < 6 saat; 80 mm/saate kadar |
| Malzeme | 23+ Formlabs malzemesi + Open Material Mode | Aynı ekosistem |
Kaynak: üretici resmi dokümantasyonu [B1, B2, B3, B4].
5 – Süreç zinciri: nerede kırılır
Metalize polimer RF bileşen üretimi beş adımlı bir zincirdir ve zincirin gücü en zayıf halkasına eşittir.
| Adım | Amaç | Tipik başarısızlık modu |
|---|---|---|
| 1. SLA üretim | Geometri ve yüzey kalitesi | Boyutsal sapma, katman izi, iç geometride reçine kalıntısı |
| 2. Yıkama ve kürleme | Yüzeyde artık monomer bırakmamak | Eksik kürleme → kaplama tutunmaz |
| 3. Yüzey hazırlık ve aktivasyon | Yüzey enerjisi ve morfolojisini kaplamaya uygun hale getirmek | Atlanırsa kaplama süreksiz veya parçalı oluşur |
| 4. Metalizasyon (elektrolizsiz Cu/Ag, gerekirse elektrokaplama) | İletken yüzey tabakası oluşturmak | Kalınlık homojensizliği, iç yüzeylerde erişim sorunu |
| 5. Doğrulama | Elektriksel ve yapısal kabul | Ölçüm düzeneği kaynaklı belirsizlik |
Zincirin belirleyici halkası üçüncü adımdır. Polimer yüzey doğası gereği düşük yüzey enerjilidir ve metal iyonlarını tutmaz. Literatürde bu nedenle yüzey fonksiyonelleştirme, elektrolizsiz kaplamanın ön koşulu olarak tanımlanmaktadır [C10]. Çok katmanlı süreçlerde palladyum aktivasyonu bu işlevi görür [C9].
Kaplama nasıl değerlendirilir
Kaplama kalitesi tek bir ölçümle değil, dört kriterin birlikte değerlendirilmesiyle belirlenir:
Kaplama sürekliliği — yüzeyde kesintisiz iletken tabaka var mı
Yüzey morfolojisi — tabaka homojen mi
Adezyon davranışı — mekanik ve termal yükleme altında tutunuyor mu
Etkin elektriksel iletkenlik — hedef bantta yeterli mi
Bu dördü ayrı ayrı kabul edilebilir görünüp birlikte yetersiz olabilir; örneğin sürekli ama zayıf tutunan bir tabaka ilk termal döngüde işlevini kaybeder. Dördüncü kriter için literatürde bildirilen etkin bakır iletkenliği mertebesi (yaklaşık 2 × 10⁷ S/m), masif bakırın yaklaşık üçte biri düzeyindedir [C8] — yani metalize polimer, masif bakırın elektriksel eşdeğeri değil, uygulamaya göre yeterli olan bir yaklaşımıdır.
6 – Tasarım tarafı: DfAM ile elektromanyetik tasarımın birleşmesi
İç yüzey sürekliliği. Kaplamanın kesintiye uğrayacağı keskin iç köşeler, gölge bölgeler ve dar boğazlardan kaçınılmalıdır. Kaplama çözeltisinin ulaşamadığı yer elektriksel olarak yok sayılır.
Boşaltma ve akış yolları. Kapalı iç hacimlerde hem reçine hem kaplama çözeltisi tahliye edilebilmelidir.
Monolitik (tek parça) üretim avantajı. Literatürde, iki bloktan basılıp metalize edilen kavite yapılarında destek ve yapıştırıcı gerekmediği [C9]; yarı gömülü kaviteli monolitik parçaların da homojen biçimde metalize edilebildiği [C6] bildirilmektedir. Parça sayısının azalması hem montaj toleransını hem de bağlantı kaynaklı kaybı azaltır.
Flanş ve bağlantı yüzeyleri. Yüksek frekansta flanş bağlantısındaki mikro boşluklar ve temas direnci, ölçülen kaybı üretim kalitesinden bağımsız olarak değiştirebilir. Mekanik sabitleme ve hizalama, ölçüm belirsizliğinin başlıca kaynaklarındandır.
Duvar kalınlığı ve rijitlik. Polimer gövdede duvar elektriksel değil mekanik gereksinimle boyutlandırılır; yetersiz rijitlik montajda deformasyon ve dolayısıyla elektromanyetik sapma üretir.
Kaplama kalınlığı payı. Birkaç mikronluk kaplama, dar toleranslı dalga kılavuzu kesitlerinde tolerans zincirine dahil edilmelidir.
Elektromanyetik tarafta bu geometriler ticari alan çözücülerinde modellenip iletim parametresi (S21), yansıma katsayısı (S11), kazanç ve ışıma örüntüsü üzerinden değerlendirilir; literatürde simülasyon ve ölçüm sonuçlarının karşılaştırmalı sunulduğu çalışmalar mevcuttur [C9].
7 – Nerede kullanılır
Eklemeli imalatla üretilen RF bileşen ailesi geniştir: dalga kılavuzları, horn antenler, zayıflatıcılar, yönlendirici bağlaçlar, sonlandırıcılar, filtreler, anahtarlar, karıştırıcılar, güç bölücü ve birleştiriciler.
Metalize polimer rotası özellikle şu koşullarda avantajlıdır:
Ağırlık kritik platformlar — İHA faydalı yükü, uydu ve hava taşıtı aviyoniği. Literatürdeki 11,2 g’lık X/Ku bandı anten örneği bu avantajı somutlaştırır [C7].
Karmaşık iç geometri — geleneksel işlemeyle üretilemeyen dalga kılavuzu ağları ve besleme yapıları [C8].
Hızlı tasarım iterasyonu — anten geometrisi henüz oturmamışken.
Düşük–orta adet — kalıp veya özel işleme yatırımının ekonomik olmadığı hacimler.
Düşük güç seviyeleri — ısıl yük polimer gövde için sınırlayıcı olmadığında.
Yüksek güç, geniş sıcaklık aralığı, uzun saha ömrü veya sert çevre koşulları söz konusuysa metal gövde rotası tercih edilir.
8 – Rol dağılımı
BTech, Formlabs SLA sistemlerini (Form 4, Form 4L) ve ekosistemini Türkiye’de sunar; ekipman seçimi, kurulum, malzeme tedariki, kullanıcı eğitimi ve servis bu kapsamdadır. Kurulum sonrası uygulama mühendisliği, malzeme–proses eşleştirmesi ve teknik destek, aynı grup bünyesindeki Addpark mühendisleri tarafından verilmektedir; yani ekipmanı satan ekip ile onu her gün üretimde kullanan ekip aynı çatı altındadır.
Addpark, eklemeli imalatla metal ve polimer parça tasarımı ve üretimi hizmeti verir; havacılık ve savunma kalite yönetim sistemi kapsamında çalışır.
RF bileşen geometriniz, hedef frekans bandınız ve güç seviyenizle iletişime geçtiğinizde, metal gövde ile metalize polimer rotalarından hangisinin uygun olduğunu birlikte değerlendirebiliriz.